

地址:中国湖南省郴州市嘉禾县塘村镇精工工业园
电话:17775124928

微信联系我们
2026-10-16
来源:湖南精工锻铸科技有限公司
所属分类:新闻资讯
聊聊锻件质量背后那件“看不见”的事
在锻造车间里,常有这样的场面:同一张图纸、同一炉钢、同一台设备,这一炉出来的锻件探伤合格率能到百分之九十九,换一炉就掉到九十三。老师傅把这种落差叫“运气”。可真把两批件的工艺卡摊开一对,差别就清清楚楚——不是运气在波动,是曲线在波动。
锻件这个行当,本质上是把一块金属“压”成想要的形状,同时压掉它内部的缺陷、压出它应该有的组织。这个过程里没有玄学,只有一排排冷冰冰的参数:始锻温度、终锻温度、变形速率、变形量、保压时间、冷却方式。参数守得住,锻件就稳;参数守不住,再好的设备也救不回来。
这也是为什么,行业里真正把锻件做稳的工厂,从来不信运气——好锻件是“压”出来的,不是碰运气碰出来的。
很多工厂对锻造参数的把握,停留在“凭手感”的阶段。加热炉看火色,锻锤听声音,冷却靠风吹——这些经验不是没有价值,它们是一代锻造人攒下来的直觉。但问题也很实在:手感不可复现。
今天炉膛温度够了、明天炉膛结焦了;今天环境温度十度、明天零下五度;同一批料,头尾温度能差几十度。手感没法把这么多变量同时按住。于是质量就变成了概率事件——合格的那批,是众多变量碰巧都落在了合理区间;不合格的那批,是某一个变量悄悄跑出了窗口。工厂以为自己在做制造,实际上在做抽样。
问题在于,锻件的缺陷一旦形成,往往不可逆。过热导致的晶粒粗大,靠后续热处理也很难完全救回;锻造裂纹一旦萌生,整件直接报废。赌输了,代价不是几个百分点,是一整块料,加上前面所有的工时。
把“压”字拆开看,它至少包含三层功夫,少一层都不成立。
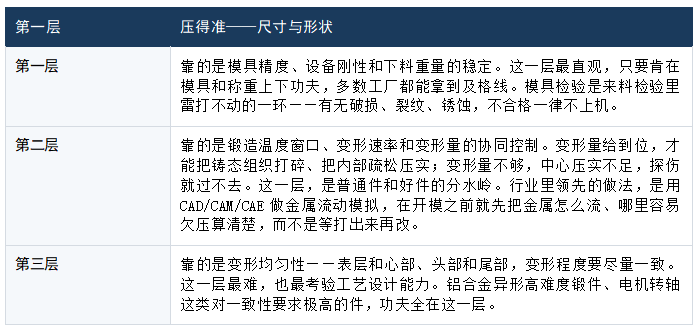
把“压”变成一套可复制的动作
既然质量来自参数,那思路就很清楚了:把参数变成可测量、可记录、可回溯的东西。这不是什么新概念,但真正做透的工厂并不多。落到实操上,通常是这几件事:
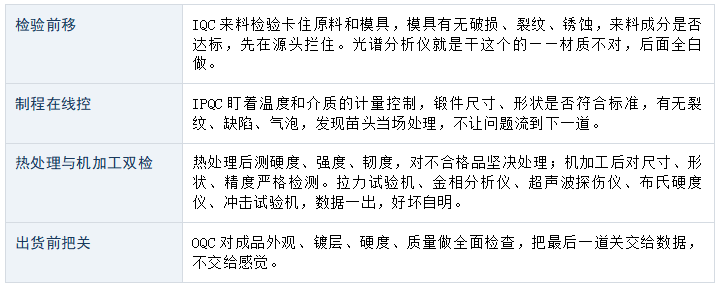
这套流程听起来不复杂,难的是坚持。贵在把“师傅的经验”翻译成“工厂的资产”——人在,工艺在;人走了,工艺还得在。ISO9001、汽车行业的IATF 16949这些体系,从来不是为了挂墙上的,而是把每一次“手感”变成标准动作的抓手。
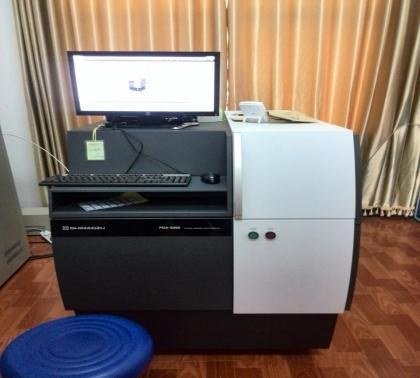
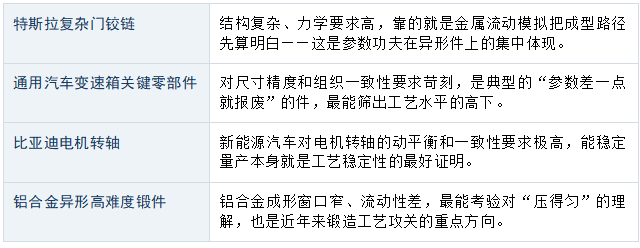
参数守不守得住,平时看不出来,一到难件就现原形。行业里几个公认的“硬骨头”,最能说明问题。
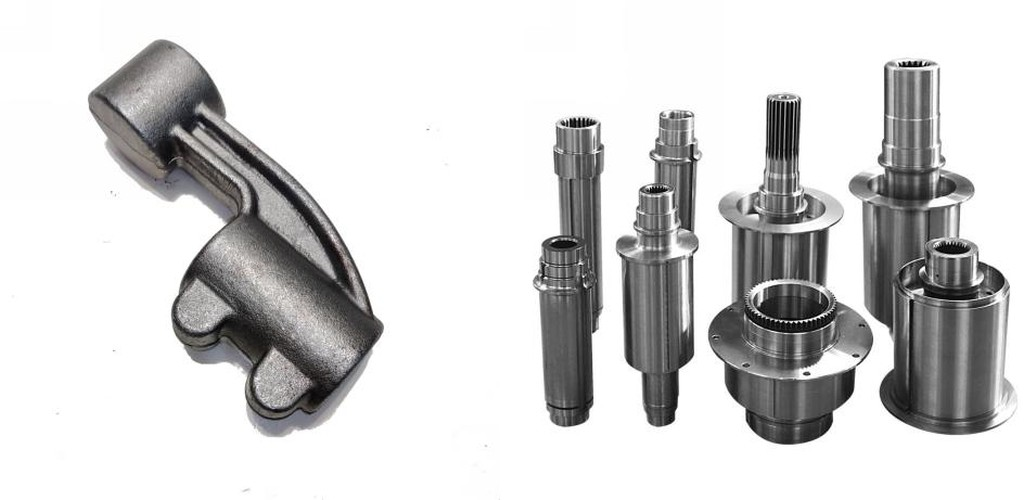
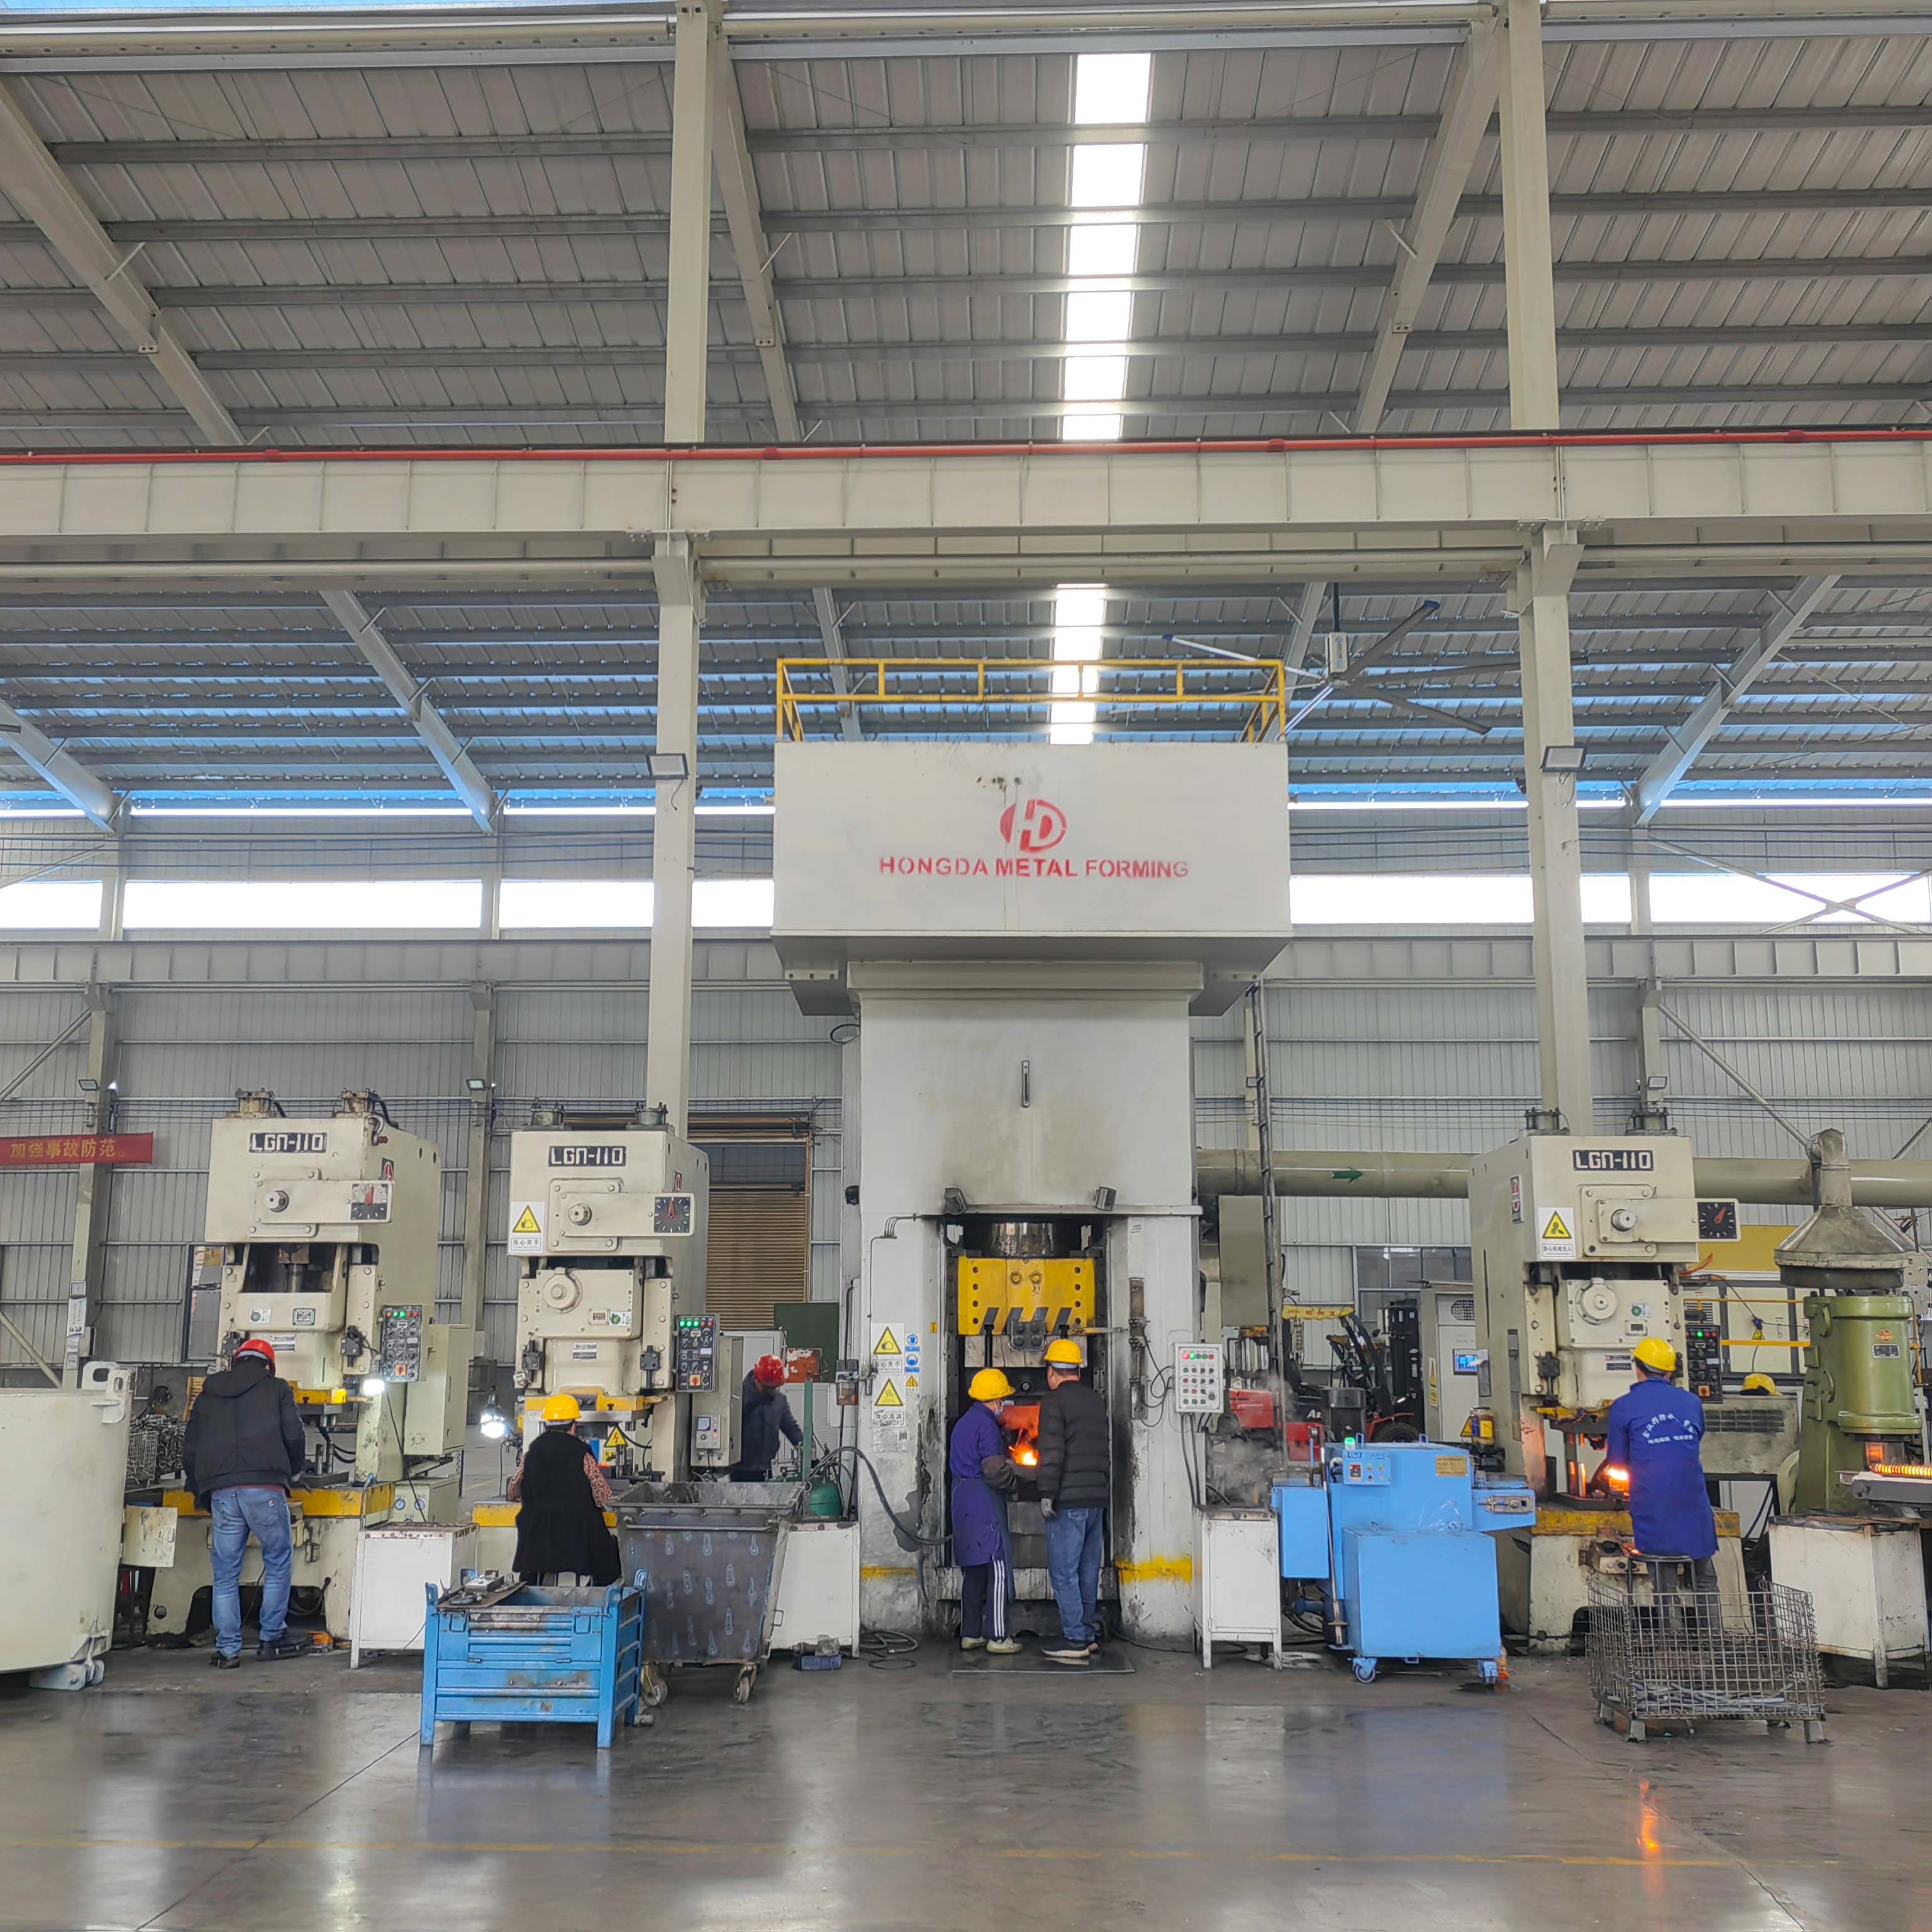
今天一条完整的锻造产线,从单件0.1kg的小件到单件20吨的大铸件都能覆盖,服务汽车零部件、风电制动器、工程机械、农机、SAE法兰等多个领域。锻造生产线配上自动锻造线、上百台加工设备,铸锻年产能突破千万件——这些数字背后,是同一个逻辑在支撑:把这活干稳,而不是干巧。
工艺稳定性,是一笔算得过来的账
很多管理者觉得,把参数管起来是“锦上添花”。不妨换个算法。
一件中大型锻件,料、工、能加在一起,成本并不低。探伤合格率从九十三提到九十八,看起来只涨了五个点,落到具体的一炉料上,就是少报废若干支。一年下来,省下的材料和返工工时,通常远超测温、记录、数据系统的投入。更不用说,稳定的交付表现带来的客户信任,是接订单时最硬的底气——特斯拉、比亚迪、通用这些主机厂把关键零部件交出去,看的从来不是报价最低,而是能不能一直稳。
换个角度看:良品率的每一次跳动,都是一次利润的漏损。把波动按住,本身就是最直接的降本。锻造这个行业里,很多“隐性成本”并不是发生在报表上,而是发生在炉子到锻锤的那几十秒里。
最后
锻造是一门老手艺,但老手艺不等于老办法。真正把锻件做稳的工厂,靠的不是运气好,而是把每一度温度、每一锤能量、每一秒时间都捏在手里。这背后是一个朴素的道理:材料不会撒谎,参数也不会撒谎,只有没被记录的参数会撒谎。
好锻件是“压”出来的。压得准、压得匀、压得住,良品率自然就跟上来了。至于运气——当工艺足够稳的时候,它就不太重要了。
献给每一位还在炉前盯着火色的锻造人。
 在线咨询
 微信咨询
 电话咨询
联系电话:17775124928
 顶部

中国湖南省郴州市嘉禾县塘村镇精工工业园
微信联系我们


