
地址:中国湖南省郴州市嘉禾县塘村镇精工工业园
电话:17775124928
微信联系我们
2026-10-23
来源:湖南精工锻铸科技有限公司
所属分类:新闻资讯
做锻造加工十几年,被问得最多的一句话就是:"我这个零件,到底该用热锻、温锻还是冷锻?"这篇把报价和打样时反复讲的东西一次说清:看完你自己就能判断。
如果你只想快速判断,先看这张锻造工艺选型对照表,再往下读细节:
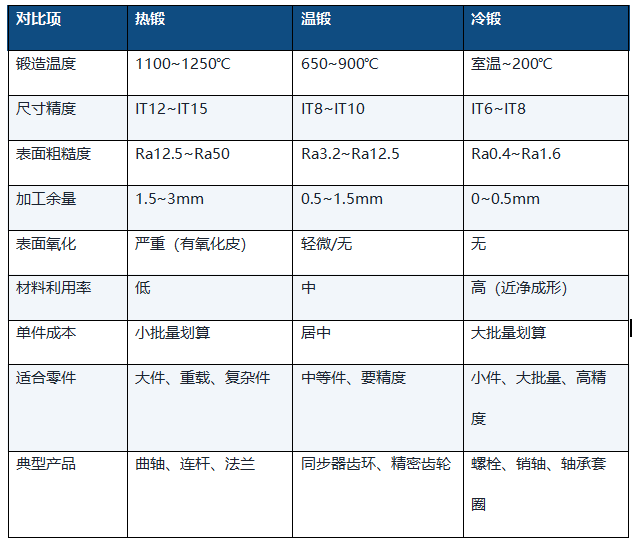
一句话记法:热锻靠"软"成型,冷锻靠"挤"成型,温锻是两者的折中区。
热锻,就是把钢坯加热到再结晶温度以上(一般 1100℃~1250℃)再锻打成型。这是最传统、也是大件零件唯一现实的选择。
热锻的优势
变形抗力低:同样的压力机,热锻能做冷锻做不动的大尺寸零件;
塑性好:形状复杂、变形量大的零件,热锻能一次接近成品轮廓;
能消除内部缺陷:锻打过程压实缩孔、焊合裂纹,铸态组织被彻底改善;
力学性能好:晶粒细化,强度、韧性优于铸件和切削件。
但热锻的代价也要明说
高温下表面氧化脱碳,尺寸精度只能到 IT12~IT15;冷却收缩,公差控制难度大;能耗高、工序多,成本随批量上升;必须留 1.5~3mm 加工余量,靠后续机加工保证精度:这部分机加费用,很多客户报价时没算进去。
热锻典型应用:汽车曲轴、连杆、前轴、转向节、齿轮毛坯、大型法兰、轴承套圈毛坯、风电主轴、船用锻件。
什么时候选热锻?零件尺寸大(一般 50mm 以上)、形状复杂、承受交变重载、对内部致密度要求高。
温锻,锻造温度在 650℃~900℃ 之间,卡在热锻和冷锻中间的温区。很多客户第一次听说温锻,都是因为遇到了两难:热锻精度不够、冷锻做不动。这时候温锻往往是最优解。
温锻好在哪
比热锻精:氧化皮大幅减少甚至无氧化,精度可达 IT8~IT10,加工余量小;
比冷锻好做:变形抗力远低于冷锻,能成型冷锻做不动的中大型零件、较高碳含量材料;
性能均衡:没有冷锻的强加工硬化,也没有热锻的粗大晶粒。
温锻要注意什么
温度窗口窄:对加热温度控制精度要求高,温度一波动,成型质量就出问题;
润滑要求特殊:普通热锻润滑剂在温区失效,需要专用润滑体系;
吃经验:温锻参数需要长期积累,不是"把炉温调低的热锻",选供应商时这点尤其要问清楚。
温锻典型应用:同步器齿环、等速万向节零件、精密齿轮、法兰、套筒、变速器零件、轴承套圈。
什么时候选温锻?想省机加工、想提升表面质量,但零件尺寸又做不了纯冷锻:优先考虑温锻。
冷锻,是在室温(或略高,一般不超过 200℃)下直接成型。
冷锻的优势非常直观
精度极高:可达 IT6~IT8,很多零件冷锻后免切削直接使用;
表面好:粗糙度可达 Ra0.4~Ra1.6μm,接近精车甚至磨削;
越锻越强:加工硬化让强度、硬度显著提升;
省材料:少切屑甚至无切屑,批量越大越省;
流线连续:金属纤维沿轮廓分布,疲劳强度和抗冲击能力优于切削件。
但冷锻的门槛也是最高的
变形抗力大:需要大吨位压力机,模具承受高压,模具寿命和成本是核心;
塑性受限:高碳钢、高合金钢、复杂形状件难一次成型,常需多工位或中间退火;
对材料要求高:坯料要成分均匀、表面无缺陷,通常需先做球化退火;
前期投入大:模具贵,只适合大批量摊薄。
冷锻典型应用:螺栓、螺母、螺钉、销轴、同步器齿套、电机轴、精密轴承套圈、冷挤压活塞销、标准紧固件。
什么时候选冷锻?中小尺寸、大批量、对精度和强度要求高、形状相对规整。
选工艺不是比"谁更好",而是比"谁更配你的零件"。按下面四步走,基本不会错:
第一步:看尺寸和形状
1. 大尺寸、形状复杂、变形量大 → 热锻
2. 中等尺寸、中等复杂度 → 温锻
3. 中小尺寸、形状规整、适合挤压镦粗 → 冷锻
第二步:看精度要求
1. 要 IT8 以上精度、要求免切削 → 冷锻(次选温锻)
2. 允许留余量后道机加工 → 热锻
第三步:看生产批量
1. 小批量、多品种 → 热锻(模具便宜、通用性强)
2. 中大批量 → 温锻
3. 超大批量、单一品种 → 冷锻(模具成本能被摊薄)
第四步:看材料
1. 低碳钢、低合金钢、铝合金、铜合金 → 三种都能做,冷锻优先
2. 中高碳钢、高合金钢、不锈钢 → 温锻或热锻更稳妥
选型口诀:大件重载选热锻,精度省料看冷锻,中件两难用温锻,批量材料定最终。
坑一:以为"精度不够就上冷锻"
冷锻不是万能精加工。零件形状复杂、材料塑性差时强行冷锻,会开裂、模具早期失效,反而不如"温锻+少量精加工"更省钱。
坑二:以为"温锻就是低温热锻"
这是外行说法。温锻涉及专用润滑、窄温度窗口、专用模具材料一整套体系。你拿这个去判断供应商,一问就知道对方是不是真做过温锻。
坑三:只比单件报价,不比综合成本
热锻单件报价低,但机加工量大、材料浪费多;冷锻单件报价高,但省料省加工。真正要比的是"锻造+机加工+材料+模具摊销"的总成本。这也是我们报价时,常主动帮客户算的一笔账。
热锻、温锻、冷锻,没有好坏一说,只有匹配与否。
一个靠谱的锻造供应商,不会拿一种工艺接你所有订单,而是根据你的零件尺寸、精度、批量、材料,在三条温度线上帮你找最优解。
选型拿不准?把图纸发给我们
 在线咨询
 微信咨询
 电话咨询
联系电话:17775124928
 顶部
中国湖南省郴州市嘉禾县塘村镇精工工业园
微信联系我们